武汉安灯系统厂家 立即咨询
汽车座椅车间和整车总装线不太一样,工位密集、型号切换频繁、手工作业占比高。一条座椅组装线可能同时跑四五个型号,每个型号的SOP不一样,面料配色、骨架型号、螺栓规格都有差异。传统做法是工位挂纸质SOP文件夹,换型号时人工更换,费时还容易拿错。另一方面,安灯系统和SOP看板如果各上一套,工位要挂两块屏,投入翻倍。把Andon系统和SOP电子作业书看板合并到一块屏上,是这两年座椅配套厂比较多选的方案。本文结合几个座椅车间的实际数据,说说合并之后提效体现在哪、数据怎么算、落地要注意什么。
第一个问题是换型号时SOP更新慢。座椅车间一天换四六个型号很常见,比如上午跑A型轿车座椅、下午切到B型SUV座椅。纸质SOP换一次要找文件、核对版本、挂到工位上,每个工位5到8分钟,一条线20个工位累计将近两小时——这还不算操作工适应新SOP的时间。更麻烦的是版本管理,工艺改了SOP没及时更新,工人按旧版做,批量返工就来了。
第二个问题是异常响应和SOP脱节。操作工发现品质问题按了安灯按钮,班组长和质检过来处理,但要看这个工位的SOP细节得回办公室找电脑查。维修人员到场后想确认标准扭矩、标准装配顺序,也得到处翻文件。异常处理和作业标准之间隔了一层,沟通成本高,处理周期长。从实际数据看,上系统前座椅车间单次异常平均处理时间约12到18分钟,其中三分之一花在"找文件、确认标准"上。
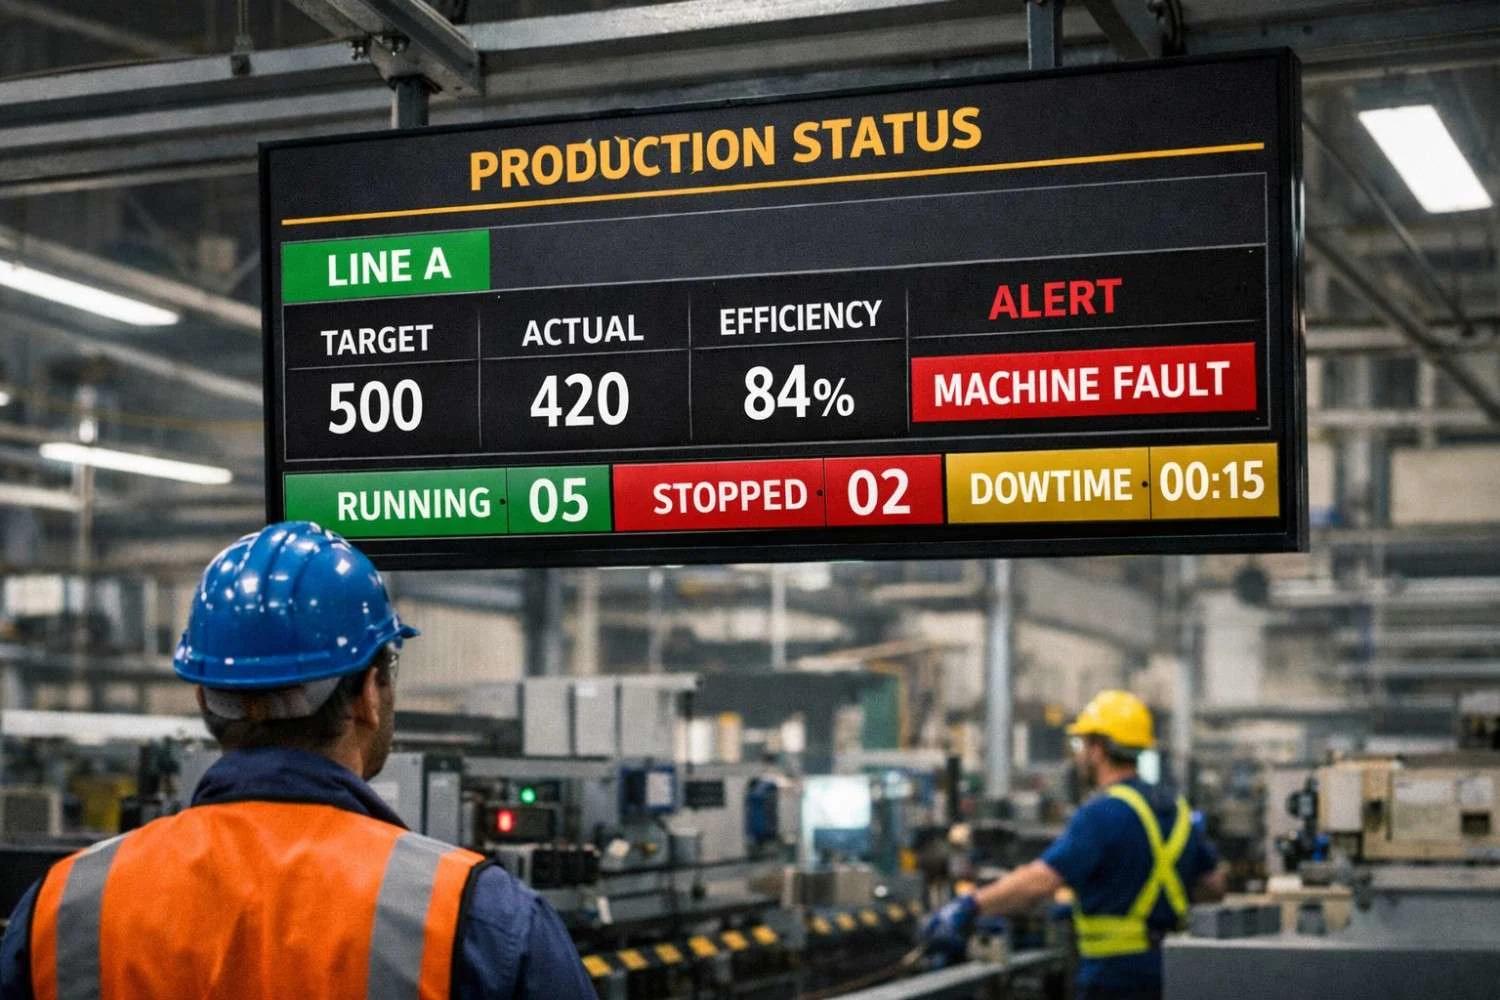
合并方案的思路是把安灯系统的呼叫功能和SOP电子作业书显示功能整合到一块工位屏上。硬件层面,每个工位装一块10到15寸的工业触摸屏,屏幕上半部分显示当前型号的SOP作业指导书(图文或短视频),下半部分或侧边栏显示安灯状态信息。屏幕旁边配一个无线按钮盒,有品质、设备、物料、工艺四个分类按键。按了按钮后,屏幕自动切换到异常信息界面,同时车间看板和办公室管理端收到通知。
软件层面,SOP管理和安灯管理共用一个后台。工艺工程师在后台维护SOP文档(PDF、图片或视频),按型号绑定到对应工位。生产排程下达型号切换指令后,各工位屏自动拉取对应SOP,不用人工干预。安灯事件和SOP版本号绑定记录——某次异常发生时用的是哪个版本的SOP、哪一步作业,后面追溯一清二楚。这个数据联动是合并方案比独立两套系统最大的优势。
合并看板落地后,从几个座椅车间的运行数据看,收益主要分三块。
第一块是换型时间缩短。纸质SOP换型号,每个工位5到8分钟,20个工位的线换一次累计约1.5到2小时。合并看板后型号切换一键下发,SOP自动更新,各工位换型准备时间降到1到2分钟,整线换型从2小时缩到约20到30分钟。按一天换四次型号算,一天省出5到6小时的有效生产时间。这块的提效幅度约75%到80%。
第二块是异常响应时间缩短。上系统前单次异常处理12到18分钟,其中找文件确认标准要花4到6分钟。合并看板后,异常发生时屏幕自动跳到当前SOP页面,班组长和质检到场直接看屏上内容,不用再翻纸质文件。响应时间从12到18分钟降到4到7分钟,缩短幅度约60%。按日均异常10到15次计算,一天省出1到1.5小时的停线时间。
第三块是漏装和错装率下降。纸质SOP翻页容易跳步,操作工偶有漏装螺栓、漏装卡扣的情况。合并看板后SOP按步骤显示,每做完一步点一下"完成"再进入下一步,关键步骤还可以要求扫码确认物料。从几个车间的数据看,上系统后漏装少装的不良率从千分之八左右降到千分之三以下,降幅约六成。返工成本相应减少,按单条线月产8000套座椅算,每月省的返工工时约30到40小时。
座椅车间分缝制、组装、检验三大块,合并看板在各工序的侧重点不一样。缝制工位以面料裁切和缝线为主,SOP内容多是缝线走势图和面料配色,重点在防错配色和缝线漏针检测。缝制工位空间窄,屏幕选10寸比较合适,内容以图片和短视频为主,文字少放。安灯按钮配置品质和物料两类,设备故障较少,一般不单独配设备按钮。
组装工位是座椅车间的核心,螺栓装配、卡扣压合、气囊安装都在这里。SOP内容按步骤分解,每步配图片或短视频,关键扭矩值要醒目显示。安灯按钮配品质、设备、物料、工艺四类,因为组装线设备多——扭矩枪、压合机、点胶机都有故障可能。组装工位还要和扭矩枪数据对接,扭矩值达不到标准自动触发安灯,不用人工按按钮。
检验工位的SOP以检查清单为主,显示检查项和标准值。安灯按钮主要配品质和安全两类,检验发现不合格品按品质按钮,通知品质工程师复检。检验工位的电子看板还要显示当日合格率、不良类型分布等汇总数据。
以一条30个工位的座椅组装线为例:30块合并看板(含SOP显示和安灯按钮集成)、1台管理服务器、SOP管理软件、安灯管理软件、安装调试,总投入约6到12万元。如果单独采购安灯系统和ESOP电子看板各一套,硬件和软件合计约10到18万元。合并方案在硬件上省四成左右,软件上因为后台统一也省一些授权费。
回报周期算起来:换型省5到6小时/天、异常响应省1到1.5小时/天、返工减少30到40小时/月,加起来一个月省的有效生产时间约120到150小时。按座椅车间的产值密度估算,一般3到4个月能覆盖系统投入。如果车间换型特别频繁、或者返工成本高(比如气囊装配工序),回报会更快。武汉天傲科技服务覆盖武汉、上海、广州等城市,可提供现场勘测和方案设计。
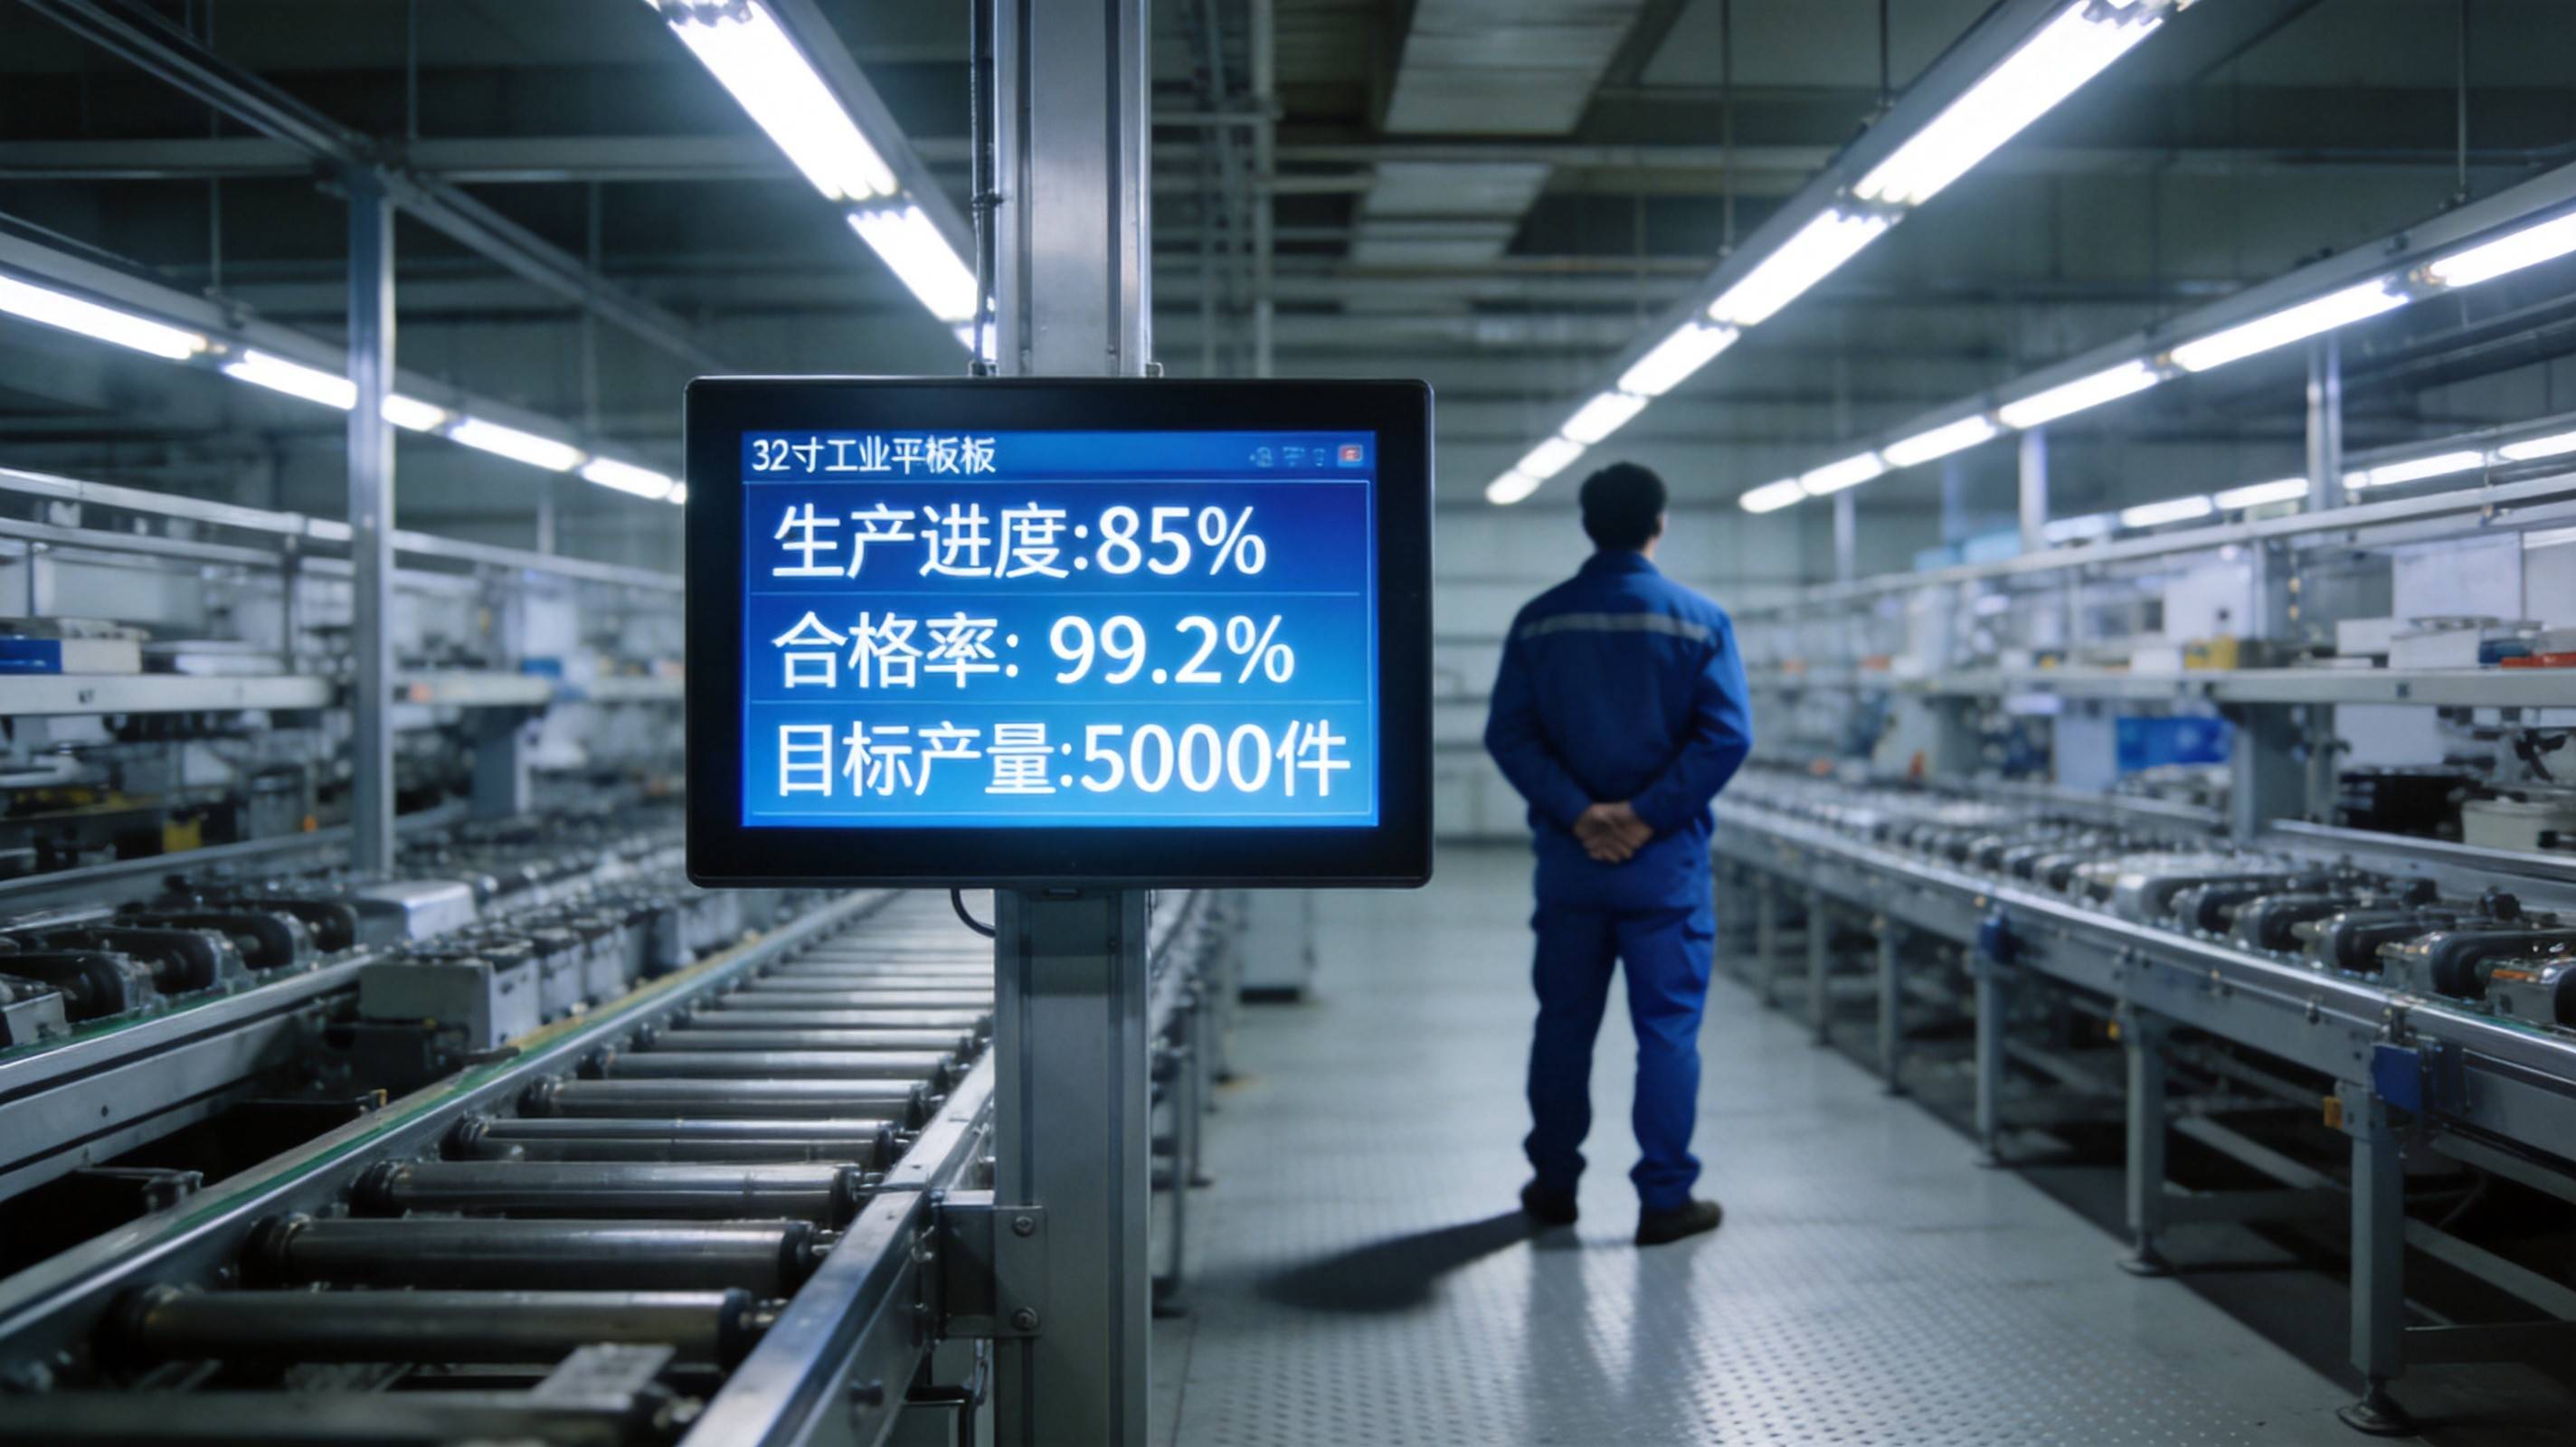
合并方案好处明显,但落地时有几个坑要注意。第一个是SOP内容准备工作量大。纸质SOP换成电子版不是扫个描就行,要拆成步骤、配图片或短视频、标注关键参数。一条线30个工位、5个型号,SOP电子化工作量约2到3周。建议先选一两个型号、一两个工位做模板,跑通后再批量铺开。
第二个是网络稳定性。合并看板对网络依赖比纯安灯按钮高——SOP文档和视频要从服务器拉取,网络断了屏幕就白屏。车间Wi-Fi信号覆盖要到位,或者用有线网络。如果车间面积大,建议分区域部署服务器或做本地缓存。
第三个是和MES的接口。如果车间已经有MES系统排程,合并看板要能接收MES下发的型号切换指令,SOP才能自动切换。这个接口要提前和MES供应商确认,不然型号切换还是得人工操作。另外扭矩枪、压合机等设备数据如果也要接入,接口协议和点位表要提前梳理。
武汉天傲科技专注于安灯系统和LED生产看板的研发制造,产品包括Andon系统按钮盒、SOP电子作业书看板、无线拉绳盒等,服务覆盖武汉、深圳、成都等城市。如需了解更多关于Andon系统合并SOP看板在汽车座椅车间应用的信息,欢迎致电13007194504交流。