设备突然停了喊没人?精益生产里 Andon 安灯的故障报警到底怎么用
车间里设备突然停了,操作员放下手里的活去喊人,跑过两条产线找到班长,班长再去找维修师傅,师傅拿上工具跑回来,前后折腾十几分钟。这段时间整条线都在等,旁边工位的物料堆得老高,节拍一拖就是一片。精益生产里说的"异常响应",光靠嗓子喊和腿跑,效率上限就摆在那里。
一、传统故障呼叫到底慢在哪
把传统方式拆开看,一个故障从发生到开始维修,中间要过三道坎:
第一道是信息传递。操作员要么扯着嗓子喊"维修",要么跑去中控室打电话,车间里机器轰鸣,喊一声未必有人听得见,打电话又要离开工位,来回一趟少说两三分钟。第二道是定位。维修师傅接了电话还得问清楚"哪条线、哪个工位、什么设备",要是电话里说不明白,还得跑过来再问一遍。第三道是准备。跑到设备旁边才发现工具没带够,或者不知道是哪个部件坏了,又回去拿备件。三个环节加在一起,普遍在15到25分钟之间,产线就这么空转着。
更麻烦的是,这段停机时间没有任何记录。事后问起来"那台设备上周为什么停了四十分钟",没人说得清是喊人慢了还是排查慢了,更别说统计哪个工位故障多、哪个师傅响应慢。精益生产讲持续改善,没有数据就找不到改善的方向。
二、安灯故障报警是怎么解决的
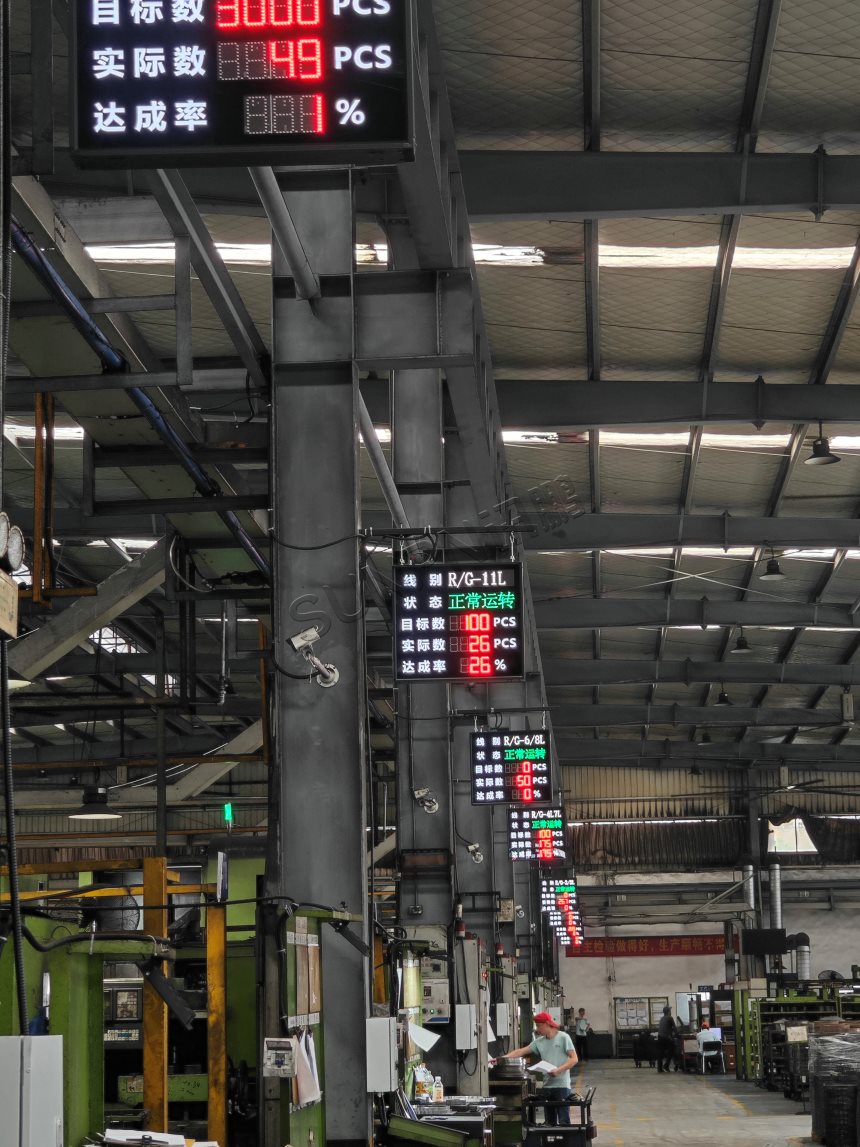
安灯系统的故障报警,本质上是把"人找人"改成了"灯找人"——故障发生的瞬间,工位旁的按钮盒或者设备上的信号源直接触发报警,产线上方的电子看板立刻亮起对应颜色的灯,屏幕上同步显示工位编号、故障类型和呼叫时间,维修师傅随身带的呼叫器也会收到一条推送。
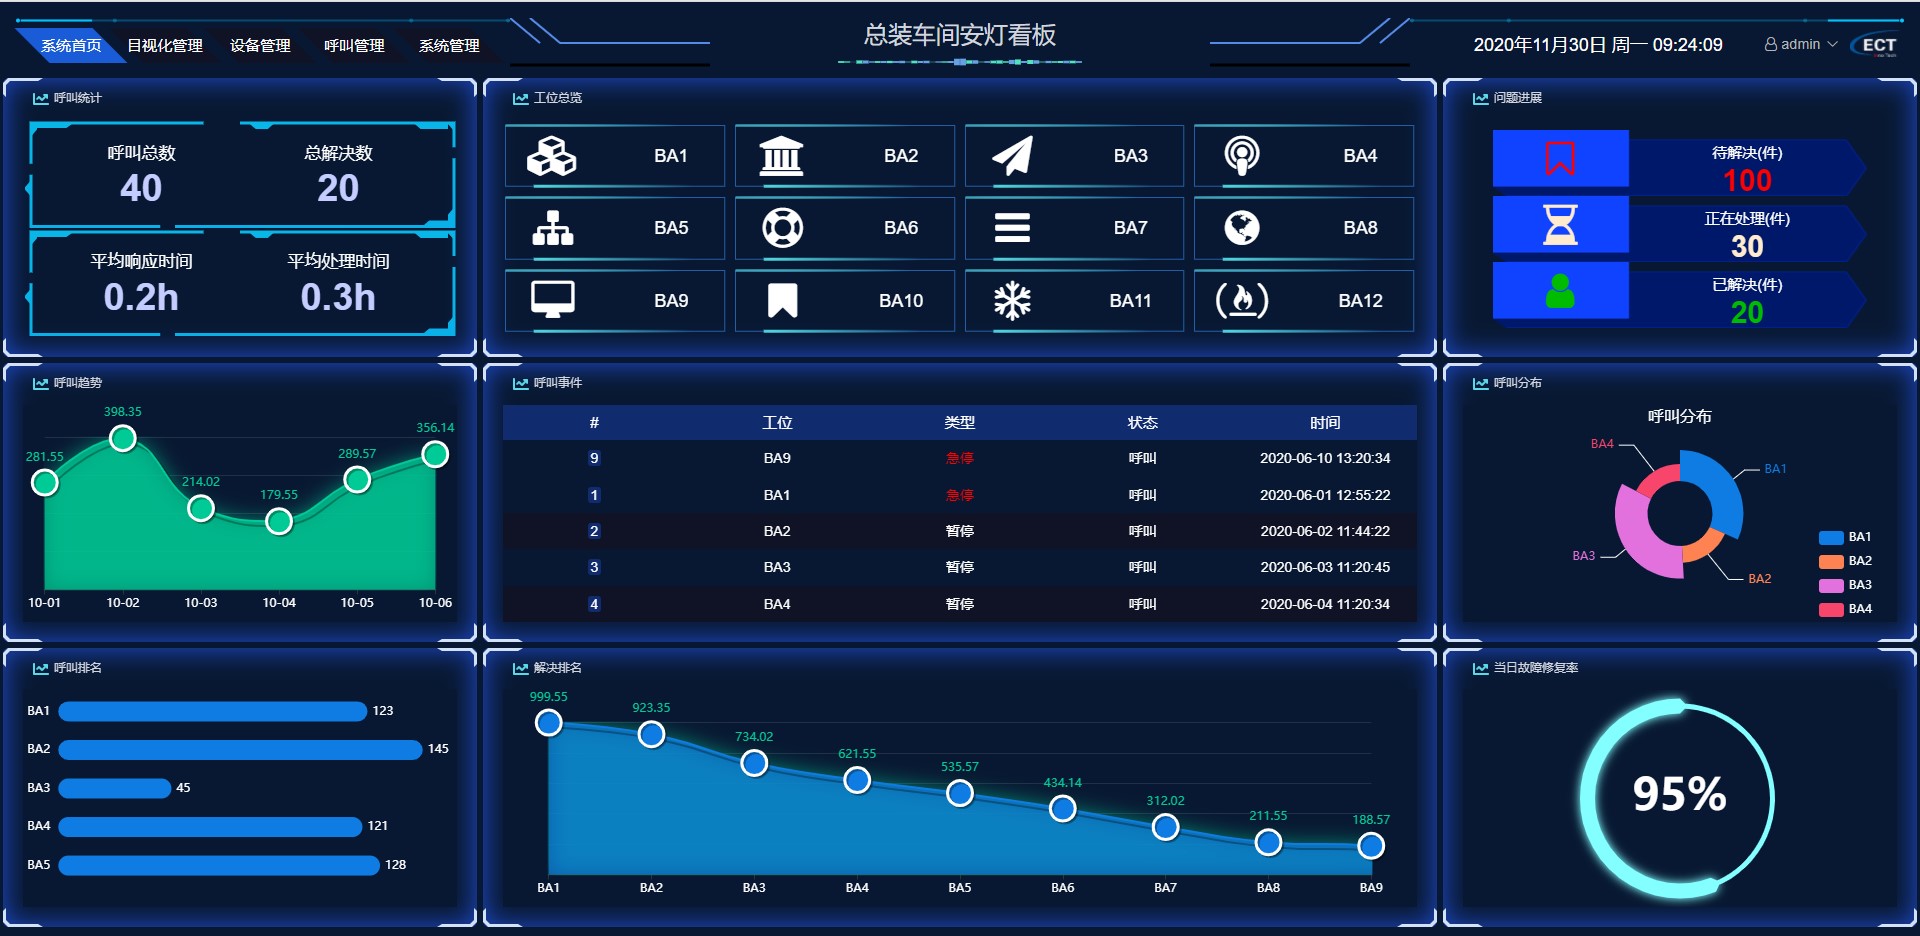
整个响应流程从"呼叫→定位→准备"三步,压缩成"触发→推送→响应"两步。维修师傅不用问在哪里,看推送就知道;不用问什么故障,看板上会显示是"设备停机"还是"品质异常";不用跑回去拿工具,知道了故障类型就能提前准备备件。
三种触发方式,灵活搭配
安灯故障报警不是只有"按一下按钮"这一种方式,常见的有三种触发入口:
按钮盒触发:工位旁装一个带灯的按钮盒,操作员发现异常一键按下。这是最常用也最灵活的方式,人能识别出PLC信号覆盖不到的异常——比如产品表面有划痕、物料混了颜色,这些靠传感器发现不了,但人眼一眼能看到。按钮盒一般装在操作员随手能碰到的位置,高度在台面上方30到40厘米,按一下灯亮,再按一下解除。
拉绳开关触发:整条线上方拉一根带磁珠的拉绳,哪里出问题拉哪里。拉绳覆盖的范围比按钮盒广,适合长产线或者工位密集的场景,但拉绳只能区分"哪一段拉了",定位精度不如按钮盒。拉绳和按钮盒搭配使用,按钮盒管细定位,拉绳管粗分段。
PLC信号自动触发:设备本身的PLC出故障时,直接向安灯系统发送停机信号,不用人按。这种方式能覆盖操作员没注意到的故障——比如传送带电机过热先发出异常信号,等操作员发现已经停了好几分钟,PLC触发能让维修提前几分钟到达现场。但PLC信号有盲点,它只能发现电气和机械故障,品质异常和物料异常还是要靠按钮盒。
三、报警之后,设备停不停?
很多车间上安灯之前会问:按了报警按钮,设备自动停吗?这个问题没有标准答案,精益生产里有两种做法,各有用途。
不自动停线:报警只是提醒,设备继续跑,维修师傅到场后手动停机排查。这种方式适合不会立刻出次品的场景,比如简单装配线、包装线,停线本身的成本比让次品流下去更高。操作员按报警后要在看板上留下记录,说明什么时间、因为什么按的,方便事后追溯。
自动停线:触发报警同时切断设备动力,整条线停下来。这种方式适合品质风险高的工位——汽车焊装、精密装配、电池生产这些环节,多跑几秒可能出一批报废品,停线反而更经济。自动停线的工位一般会在按钮盒上加一个"按下即停机"的开关,和普通报警按钮分开,防止误操作。
实际落地时往往是两种模式并存,安灯后台可以按工位分别配置,不用一刀切。同一条产线上,品质风险高的几个工位设成自动停线,其他工位只是提醒,这样既守住了品质底线,又不影响整体节拍。
四、响应时间能缩多少?看数据说话
不同车间的实际数据差异较大,选取三个典型案例做对比:
| 场景 | 传统平均响应 | 安灯后平均响应 | 缩短比例 |
|---|---|---|---|
| 汽车焊装线 | 22 分钟 | 4 分钟 | 约 82% |
| 电子装配线 | 18 分钟 | 5 分钟 | 约 72% |
| 机械加工单元 | 25 分钟 | 6 分钟 | 约 76% |
三个场景的共同之处在于,响应时间的缩短主要来自定位效率的提升——维修师傅不用再花时间"找故障",直接过去排查。排查故障原因本身的时间没有变,但前面的呼叫、定位、准备环节被压缩了。如果车间里有自动触发的PLC信号,响应时间还能再缩一点,因为报警触发比操作员发现故障更早。
有一点要提:这些数据不是上了安灯就自动来的,得配合流程调整。比如维修师傅的呼叫器要随身带,不能放在工具柜里;看板要放在大家都能看到的位置;响应后要在系统里点"确认到达"和"解除报警",这样数据才能留得下来。
五、报警数据,不止是记录
每一次报警触发、维修到达、报警解除,安灯系统都会自动留存一条记录。这些数据不只是"有人报过警"这么简单,按月汇总后能看出不少问题。
比如某条线一个月里报警了47次,其中23次集中在上午8点到10点,那就要看看是不是刚开机的预热阶段设备还没稳定,要不要调整开机预热时间;再比如维修师傅甲的平均响应时间比师傅乙慢了3分钟,可能不是能力问题,而是他的工位离那条线远,调整一下排班位置就能解决。
数据还能帮着做预防性维护。如果某台设备连续三周每周报警两次,那就在周末换个零件,比等它彻底坏了停线半天再抢修划算得多。精益生产里的"持续改善",靠的就是这些小数据一点点堆起来的方向感。
六、落地时容易踩的几个坑
安灯故障报警看起来简单,就是按一下按钮,但落地时有几个细节容易被忽略。
按钮太多太乱。一条线装了七八个按钮,操作员记不住哪个管什么,遇到故障慌了随便按一个,维修师傅跑过来看是按错了,白白浪费时间。按钮数量要控制,一条线三到四个足够,分别对应设备停机、品质异常、物料短缺、请求支援,图标颜色要区分开。
维修呼叫器没人带。呼叫器放在维修间的桌上,师傅出去吃饭或者换班忘了拿,报警触发了没人响应。要定一个规则:呼叫器随身带,换班交接时第一件事就是把呼叫器交到下一个人手里,安灯后台也要配一个"呼叫超时升级"机制——报警5分钟没人接,自动推送给班长。
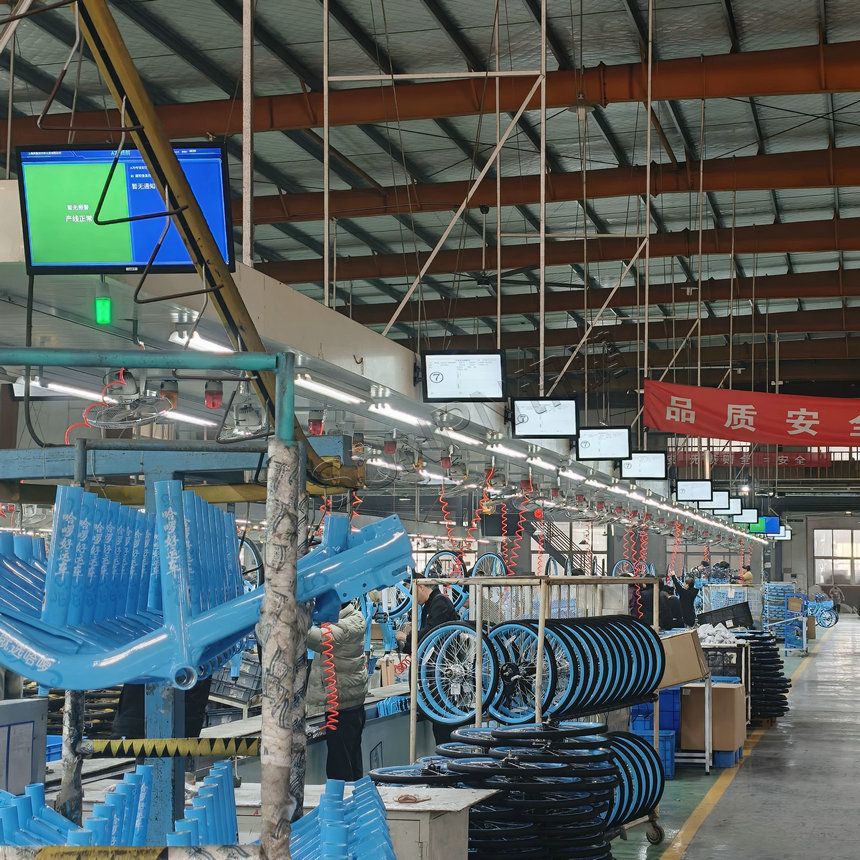
看板位置不好。看板装在中控室墙上,操作员按了报警后不知道师傅有没有收到,也不知道什么时候能到。看板应该装在每条产线的末端或者中间位置,操作员抬头就能看到,维修师傅进车间也第一眼能看到。
结语
精益生产里的安灯,核心不是"装几个按钮",而是"把异常的信号从人的声音变成灯的语言"。故障报警只是安灯系统的一个功能,但它是最容易被感知、最容易看到数据变化的功能。从喊人到看灯,从靠嘴说到看数据,中间的变化不只是效率提升,更是车间管理从"凭感觉"走向"靠数据"的第一步。
武汉天傲科技专注于安灯系统、电子看板、Andon按钮盒和拉绳开关的研发制造,产品覆盖故障呼叫、品质异常、物料短缺等精益生产场景,服务覆盖武汉、上海、广州等城市。如需了解安灯故障报警功能在贵司车间的配置方案,欢迎致电13007194504交流。
没有更多文章了